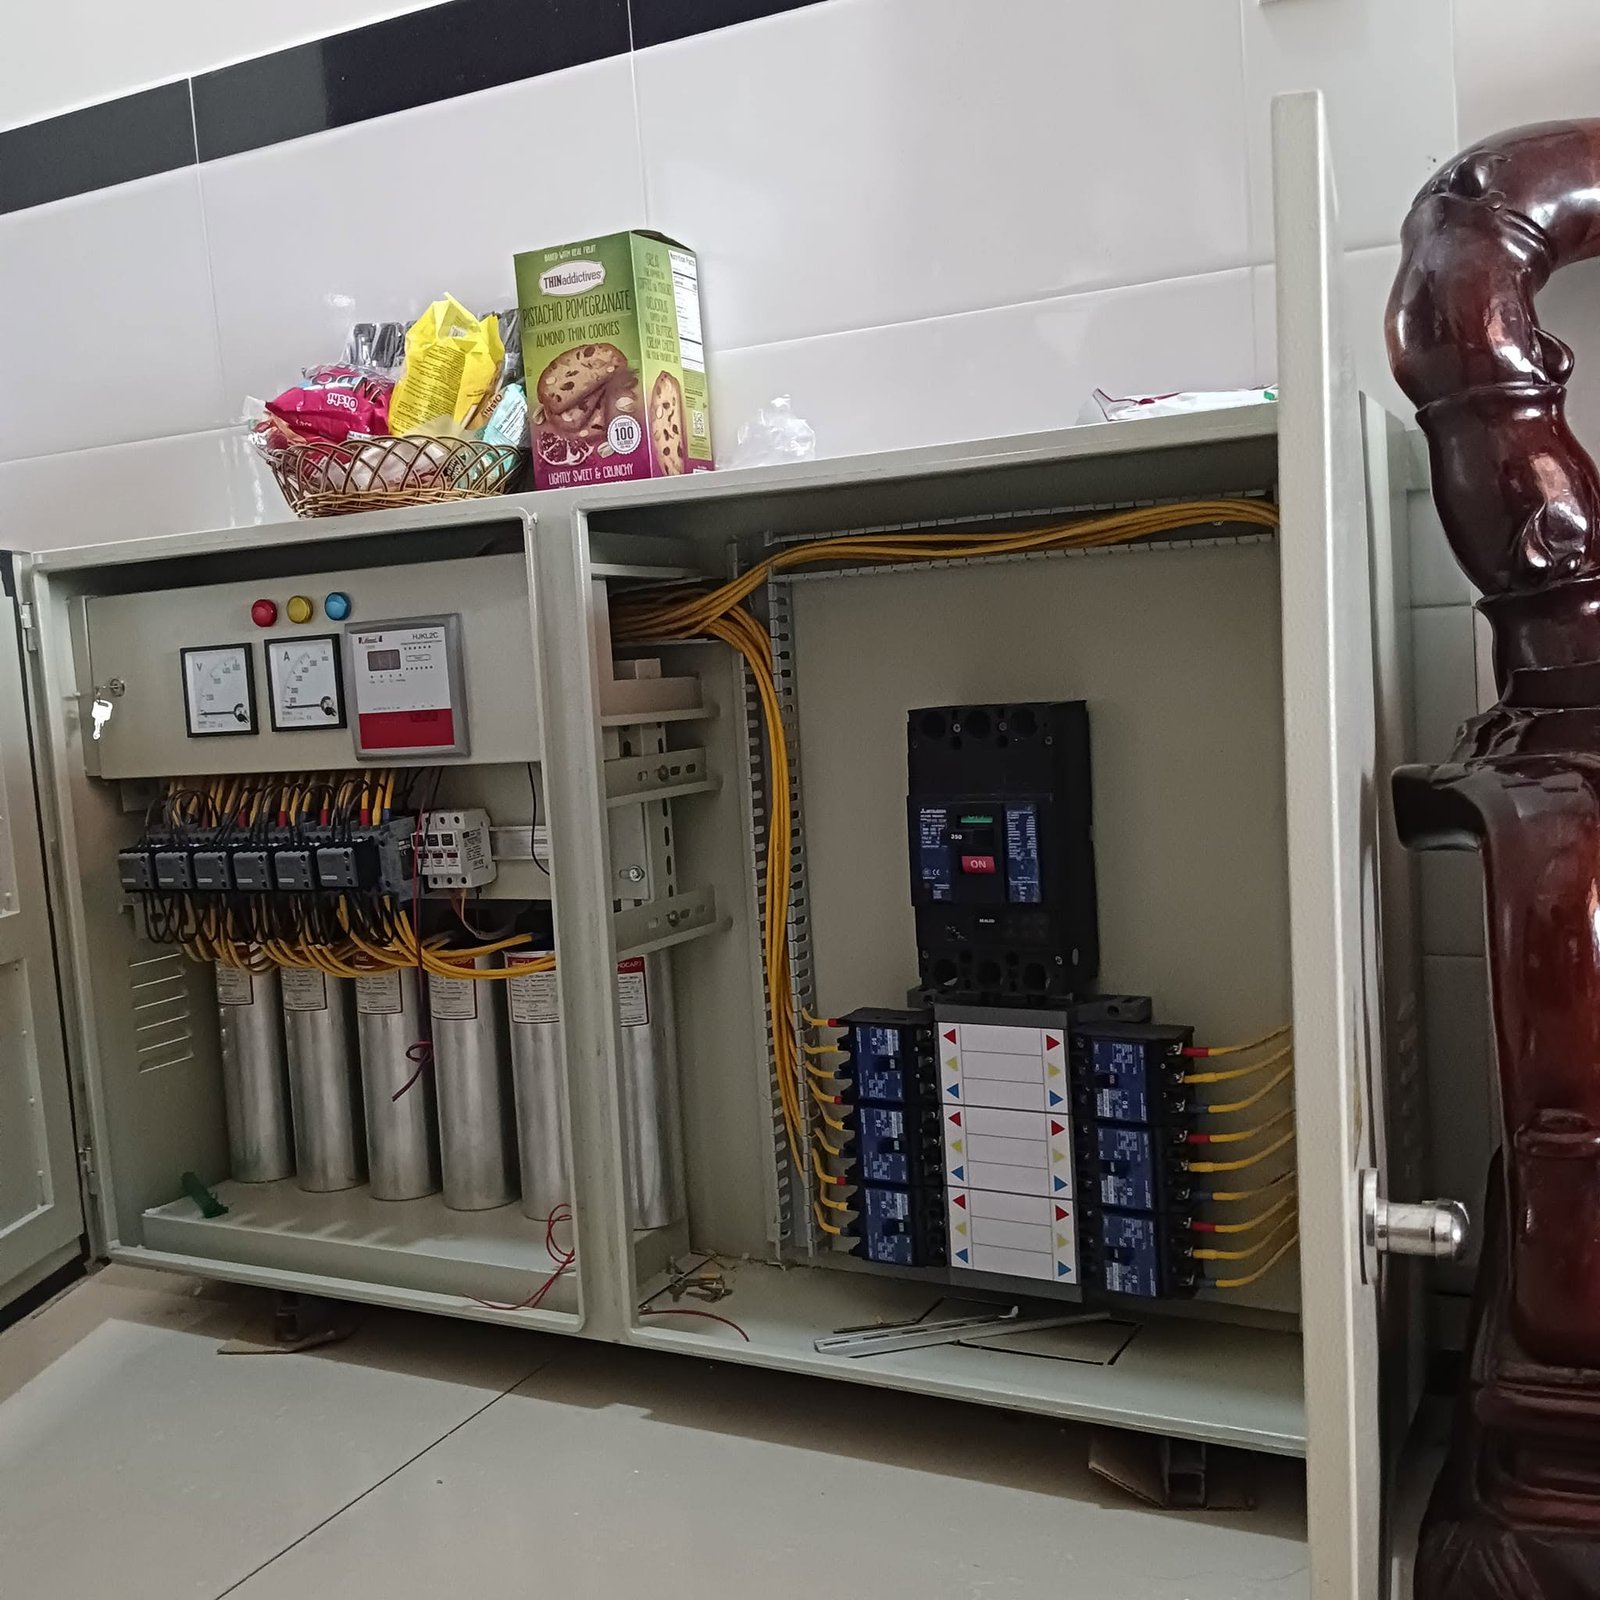
Tủ điều khiển PLC HMI cho nhà máy và doanh nghiệp
Tủ điều khiển PLC HMI là tủ điện tích hợp bộ điều khiển PLC, màn hình HMI, thiết bị đóng cắt, bảo vệ và các phần tử kết nối cần thiết để vận hành dây chuyền hoặc máy móc. PLC đảm nhiệm việc xử lý tín hiệu và điều khiển theo chương trình, trong khi HMI giúp người vận hành theo dõi trạng thái, cài đặt thông số và phát hiện cảnh báo trên giao diện trực quan.
Đối với nhà máy, xưởng sản xuất và doanh nghiệp tại Đồng Nai, TP. Hồ Chí Minh, việc lựa chọn đúng cấu hình tủ điều khiển có ý nghĩa quan trọng đối với khả năng vận hành, bảo trì và mở rộng hệ thống. Một tủ được thiết kế phù hợp cần dựa trên quy trình công nghệ, số lượng thiết bị, loại tín hiệu, môi trường lắp đặt và yêu cầu vận hành thực tế.

Tủ điều khiển PLC HMI gồm những gì?
Cấu hình của mỗi tủ có thể khác nhau tùy theo máy móc và dây chuyền. Một số nhóm thiết bị thường được xem xét trong quá trình thiết kế gồm:
- PLC: tiếp nhận tín hiệu từ cảm biến, công tắc, nút nhấn hoặc thiết bị đo; sau đó xử lý chương trình và phát lệnh điều khiển.
- Màn hình HMI: hiển thị trạng thái hoạt động, giá trị đo, cảnh báo và các thao tác điều khiển được phân quyền.
- Thiết bị đóng cắt và bảo vệ: có thể gồm aptomat, cầu chì, khởi động từ, rơ-le bảo vệ hoặc các thiết bị phù hợp với mạch điện.
- Bộ nguồn điều khiển: cung cấp nguồn cho PLC, HMI, cảm biến và các thiết bị sử dụng nguồn điều khiển tương ứng.
- Thiết bị giao tiếp: dùng để kết nối PLC với biến tần, servo, đồng hồ đo, module mở rộng hoặc hệ thống cấp trên khi có yêu cầu.
- Cầu đấu, máng đi dây và phụ kiện: hỗ trợ đấu nối rõ ràng, thuận tiện kiểm tra và bảo trì.
Danh mục thiết bị không nên xác định chỉ dựa trên tên gọi “tủ PLC HMI”. Cần có sơ đồ công nghệ, danh sách tín hiệu I/O, công suất phụ tải và yêu cầu điều khiển cụ thể trước khi chốt cấu hình.
Nguyên lý hoạt động của tủ điều khiển PLC HMI
Trong một hệ thống cơ bản, cảm biến hoặc thiết bị hiện trường gửi tín hiệu về PLC. PLC đọc tín hiệu đầu vào, thực hiện chương trình điều khiển và xuất tín hiệu đến cơ cấu chấp hành như động cơ, van, bơm hoặc thiết bị cảnh báo. HMI kết nối với PLC để hiển thị dữ liệu và cho phép người vận hành thực hiện những thao tác được thiết kế trong chương trình.
Quy trình này tạo thành vòng điều khiển gồm: thu thập dữ liệu, xử lý logic, phát lệnh và giám sát. Khi phát sinh điều kiện bất thường, chương trình có thể hiển thị cảnh báo hoặc đưa thiết bị về trạng thái an toàn theo yêu cầu kỹ thuật của hệ thống. Các chức năng cụ thể phải được xác định theo dây chuyền và đánh giá rủi ro của từng ứng dụng.
Lợi ích khi sử dụng tủ PLC HMI trong nhà máy
Điều khiển tập trung
Các tín hiệu và chức năng điều khiển được tổ chức trong một hệ thống thống nhất. Người vận hành có thể theo dõi nhiều trạng thái trên HMI thay vì kiểm tra riêng lẻ từng thiết bị, tùy theo phạm vi giám sát được lập trình.
Giảm thao tác thủ công
PLC có thể thực hiện trình tự điều khiển theo điều kiện đã cài đặt. Điều này hỗ trợ duy trì quy trình vận hành đồng nhất hơn, đồng thời giảm sự phụ thuộc vào việc thao tác bằng tay ở những công đoạn phù hợp.
Dễ theo dõi cảnh báo và sự cố
HMI có thể hiển thị trạng thái thiết bị, mã cảnh báo và thông tin vận hành theo thiết kế giao diện. Dữ liệu này giúp nhân sự kỹ thuật có thêm cơ sở để kiểm tra nguyên nhân, nhưng không thay thế quy trình an toàn và việc xác nhận tại hiện trường.
Thuận tiện mở rộng và bảo trì
Khi hệ thống được thiết kế với sơ đồ, đánh số dây và tài liệu đầy đủ, việc kiểm tra hoặc bổ sung thiết bị sẽ thuận lợi hơn. Khả năng mở rộng thực tế còn phụ thuộc vào số lượng I/O dự phòng, không gian trong tủ, nguồn cấp và cấu trúc chương trình.
Những yếu tố cần xác định trước khi thiết kế tủ điều khiển PLC HMI
1. Quy trình và yêu cầu công nghệ
Doanh nghiệp cần mô tả trình tự hoạt động, điều kiện khởi động, điều kiện dừng, liên động và các trạng thái cần cảnh báo. Đây là cơ sở để xây dựng thuật toán PLC và bố trí giao diện HMI.
2. Danh sách tín hiệu I/O
Cần phân loại tín hiệu vào, tín hiệu ra, tín hiệu số và tín hiệu analog. Nếu có thiết bị đo hoặc cơ cấu điều khiển đặc thù, cần xác định chuẩn tín hiệu và phương thức giao tiếp tương ứng.
3. Phụ tải và phương án cấp nguồn
Thông tin về động cơ, van, bơm, gia nhiệt hoặc thiết bị chấp hành giúp lựa chọn thiết bị đóng cắt, bảo vệ và phương án điều khiển phù hợp. Mạch động lực và mạch điều khiển cần được phân tách, nhận diện rõ trong bản vẽ và trong tủ.
4. Môi trường lắp đặt
Vị trí lắp đặt có thể ảnh hưởng đến kiểu tủ, phương án thông gió, cấp bảo vệ, vật liệu và cách bố trí thiết bị. Khu vực có bụi, hơi ẩm, nhiệt độ cao hoặc rung động cần được khảo sát trước khi lựa chọn giải pháp.
5. Khả năng vận hành và bảo trì
Giao diện HMI nên được tổ chức dễ hiểu, có phân quyền khi cần và thể hiện các thông tin cần thiết cho người vận hành. Bên trong tủ, thiết bị nên được đánh số, đi dây gọn và có khoảng không phù hợp để kiểm tra.
Quy trình triển khai tủ điều khiển PLC HMI
- Khảo sát yêu cầu: thu thập thông tin về máy móc, quy trình, mặt bằng, nguồn điện và điều kiện môi trường.
- Lập danh sách thiết bị và tín hiệu: xác định I/O, phương án điều khiển, giao tiếp và các chức năng trên HMI.
- Thiết kế sơ đồ: triển khai sơ đồ nguyên lý, sơ đồ đấu nối, bố trí thiết bị và đánh số dây.
- Lắp ráp tủ: gia công vỏ tủ, lắp thiết bị, đi dây và hoàn thiện các đầu nối theo hồ sơ kỹ thuật.
- Lập trình và kiểm tra: xây dựng chương trình PLC, giao diện HMI, kiểm tra tín hiệu và các trình tự điều khiển theo phạm vi đã thống nhất.
- Bàn giao và hướng dẫn: cung cấp tài liệu cần thiết, hướng dẫn vận hành và lưu ý về kiểm tra, bảo trì.
Phạm vi kiểm tra nên được thống nhất từ đầu, đặc biệt với các chức năng liên quan đến an toàn máy, liên động, dừng khẩn và kết nối với thiết bị hiện trường.
Lưu ý khi lắp đặt và bảo trì
Tủ điều khiển PLC HMI cần được lắp đặt tại vị trí phù hợp, hạn chế tác động trực tiếp của nước, bụi, nhiệt và rung động nếu không có giải pháp bảo vệ tương ứng. Cáp tín hiệu và cáp động lực nên được phân tuyến hợp lý để giảm ảnh hưởng trong quá trình vận hành. Các đầu nối, dây tiếp địa và thiết bị bảo vệ cần được kiểm tra theo hồ sơ thiết kế và yêu cầu kỹ thuật của công trình.
Trong quá trình sử dụng, doanh nghiệp nên lập kế hoạch kiểm tra định kỳ, vệ sinh tủ theo điều kiện thực tế, kiểm tra dấu hiệu phát nhiệt bất thường và sao lưu chương trình khi có quy trình quản lý phù hợp. Khi thay đổi máy móc hoặc bổ sung thiết bị, cần cập nhật sơ đồ, chương trình và tài liệu vận hành thay vì chỉ đấu nối bổ sung tại hiện trường.
Lựa chọn đơn vị thiết kế tủ PLC HMI
Khi tìm đơn vị triển khai tại Đồng Nai hoặc TP. Hồ Chí Minh, doanh nghiệp nên cung cấp đầy đủ thông tin về dây chuyền và yêu cầu vận hành để nhận được phương án phù hợp. Các nội dung cần trao đổi gồm phạm vi cung cấp, chủng loại thiết bị, hồ sơ bản vẽ, lập trình PLC HMI, kiểm tra trước bàn giao, hướng dẫn vận hành và hỗ trợ kỹ thuật sau lắp đặt.
Cơ Điện Tử Bình An có thể tiếp nhận nhu cầu tư vấn tủ điều khiển PLC HMI cho nhà máy và doanh nghiệp. Hãy chuẩn bị sơ đồ công nghệ, danh sách thiết bị, hình ảnh hiện trường hoặc yêu cầu điều khiển để quá trình khảo sát và đề xuất giải pháp được rõ ràng hơn.
Câu hỏi thường gặp về tủ điều khiển PLC HMI
Tủ điều khiển PLC HMI dùng để làm gì?
Tủ được dùng để xử lý tín hiệu, điều khiển thiết bị và giám sát trạng thái vận hành thông qua PLC và màn hình HMI. Ứng dụng cụ thể phụ thuộc vào dây chuyền hoặc máy móc.
PLC và HMI có vai trò khác nhau như thế nào?
PLC thực hiện xử lý logic và phát lệnh điều khiển. HMI là giao diện giúp người vận hành theo dõi dữ liệu, xem cảnh báo và thực hiện các thao tác được cho phép.
Cần cung cấp thông tin gì để thiết kế tủ PLC HMI?
Nên cung cấp quy trình công nghệ, danh sách thiết bị, số lượng và loại tín hiệu I/O, thông tin nguồn điện, điều kiện môi trường, yêu cầu giao tiếp và các chức năng cần hiển thị trên HMI.
Tủ PLC HMI có thể mở rộng sau này không?
Có thể mở rộng nếu thiết kế ban đầu dự phòng phù hợp về I/O, không gian lắp đặt, nguồn cấp và cấu trúc chương trình. Khả năng mở rộng cần được đánh giá theo từng hệ thống.
Doanh nghiệp tại Đồng Nai và TP. Hồ Chí Minh có thể yêu cầu khảo sát tủ điều khiển không?
Doanh nghiệp có thể gửi thông tin về hiện trạng, dây chuyền và nhu cầu điều khiển để trao đổi phạm vi khảo sát, thiết kế và triển khai phù hợp.